


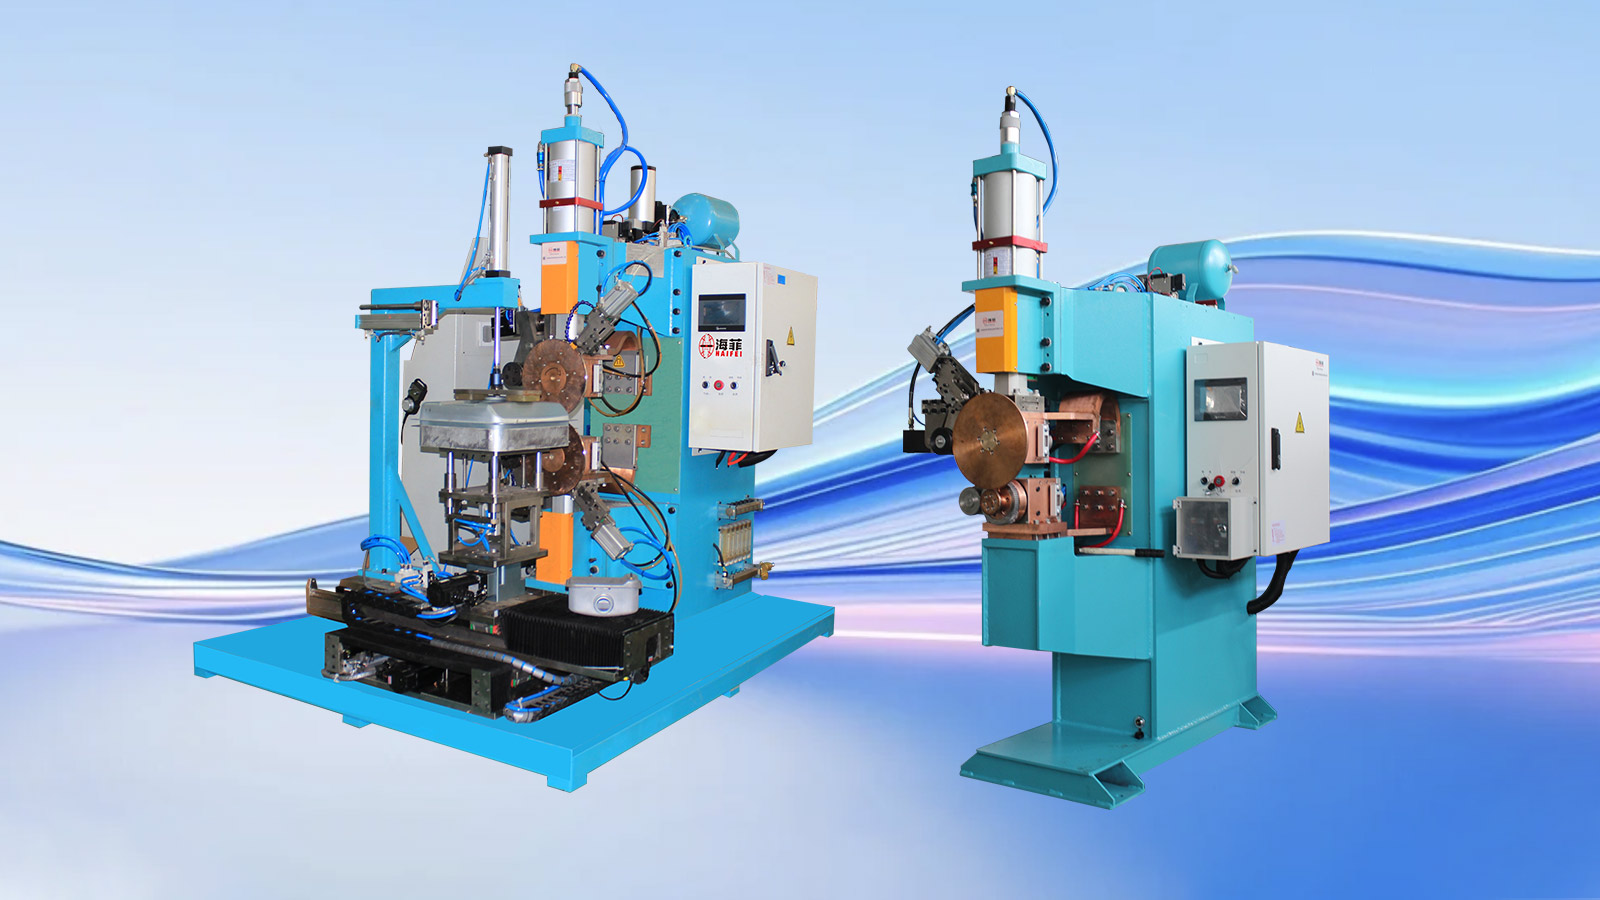
Haifei разработи това решение за заваряване на резервоар за гориво за мотоциклет за производител, произвеждащ възли на резервоар за гориво от тънък-лист за различни модели мотоциклети.
Проектът използва персонализирана система за заваряване на шев, приспособление за позициониране-съответстващо на профила и програмируем контрол на процеса. Решението е разработено за справяне с неравномерно подравняване на корпуса, прекъснати шевове, прекомерна топлинна деформация и вариации между производствените партиди.
Тъй като размерите на резервоара за гориво, дебелините на листовете и профилите на фугите варират, окончателната машина за заваряване, инструментите и настройките на процеса трябва да бъдат потвърдени от чертежите на клиента и пробните{0}}тестове за заваряване.
Изпратете своя чертеж на резервоар за гориво
Проектът с един поглед
|
Елемент на проекта |
Подробности |
| Индустрия | Производство на компоненти за мотоциклети |
| Заготовка | Монтаж на резервоар за гориво на мотоциклет |
| Основна структура | Тънко формовани стоманени черупки с извити профили |
| Основен процес на заваряване | Непрекъснато заваряване на шевове |
| Основна става | Връзка между горния и долния корпус на резервоара |
| Оборудване | Персонализирана машина за заваряване на резервоар за гориво на мотоциклет |
| Инструментална екипировка | Профил{0}}съответстващо позициониране и поддържащо приспособление |
| Контрол на процесите | Програмируем заваръчен ток, налягане, време на заваряване и последователност на задържане |
| Основни опасения за качеството | Непрекъснатост на шева, риск от изтичане, деформация и подравняване на корпуса |
| Проверка | Заваряване на проби, визуална проверка и проверка на размерите, последвани от-посочен от клиента тест за теч |
За какво се използва този разтвор за заваряване на резервоар за гориво на мотоциклет?
Разтворът се използва за свързване на оформените горна и долна обвивки на резервоар за гориво на мотоциклет.
Тези черупки обикновено имат тънки стени, извити повърхности и неправилна периферна става. Процесът на заваряване трябва да създава непрекъсната връзка, като същевременно ограничава изкривяването на тялото на резервоара.
Връзката на основната обвивка е завършена чрез заваряване на шевове. Въртящите се електродни колела прилагат натиск и заваръчен ток, докато следват съединението, произвеждайки серия от припокриващи се заваръчни зъбци. Тези припокриващи се заварки образуват непрекъснатия шев, необходим за запечатана структура на резервоара.
Монтажните скоби, подсилващите части, връзките за пълнене и други спомагателни компоненти може да изискват различни методи на заваряване. Haifei оценява всяка позиция на заваръчния шев, вместо да прилага един процес към целия резервоар.
История на клиента
Клиентът произвежда комплекти резервоари за гориво за мотоциклети за няколко модела мотоциклети.
Продуктовата гама включва резервоари с различни вместимости, извити профили и листови конфигурации. Това затрудни използването на едно фиксирано приспособление и един набор от заваръчни параметри за всеки продукт.
Клиентът се нуждаеше от производствено решение, което можеше да контролира топлината и налягането на заваряване по-последователно, да подобри позиционирането на детайла и да запази настройките на процеса за повторни поръчки.
Какви проблеми е имал клиентът с предишния процес?
Прекомерна деформация на корпуса на тънките резервоари
Тънко оформените черупки са чувствителни към натрупване на топлина. Неравномерното или прекомерно подаване на топлина може да причини издуване, локално срутване, повдигане на ръба или цялостно изкривяване.
Деформацията се отразява не само на външния вид. Освен това може да попречи на последващото сглобяване и да създаде неравномерен контакт по протежение на фугата.
01
Непоследователно позициониране на корпуса
Предишният метод на зареждане и затягане зависеше силно от оператора.
Когато горната и долната черупки не са били позиционирани спрямо едни и същи референтни точки, междината на ставите и припокриването се променят. Това доведе до вариации в ширината на шева, позицията на заваръчния шев и локалното подаване на топлина.
02
Прекъснати или непълни заварки
Нестабилното движение и непостоянният контакт между двете черупки може да доведе до непълно сливане, малки пори или прекъснати участъци.
Заваръчен шев, който изглежда приемлив отвън, все още може да съдържа малък път на изтичане. Поради тази причина визуалната проверка не може да замени указания от клиента тест за уплътняване.
03
Нестабилна заваръчна енергия и налягане
Промените в заваръчния ток, налягането на електрода или скоростта на движение повлияха на проникването и образуването на шева.
Твърде малко енергия може да остави незавършена става. Прекомерната енергия може да причини изгаряне на повърхността, вдлъбнатина или деформация на тънкия лист.
04
Няма многократно използвани записи на процеси
Предишният процес не предостави подходящ метод за съхраняване и извикване на настройките за заваряване.
Операторите трябваше да коригират процеса отново при смяна на продукти или връщане към предишен модел резервоар, увеличавайки времето за настройка и зависимостта от индивидуалния опит.
05
Какво изискваше клиентът?
Клиентът поиска решение за заваряване, което може:
- Контролирайте подаването на топлина за тънкоформирани корпуси на резервоара
- Намалете издуването, изкривяването и локалните повреди на повърхността
- Поддържайте по-постоянна междина на фугите преди заваряване
- Направете непрекъснат шев около необходимия път
- Координирайте заваръчния ток, налягането на електрода и скоростта на движение
- Намалете вариациите, причинени от ръчно позициониране
- Съхранявайте настройките на процеса за различни модели резервоари за гориво
- Поддържайте производствени записи и проследимост на процеса
- Адаптиране към резервоари с различни вместимости, профили и дебелини на листа
- Позволете заварените резервоари да бъдат проверени с помощта на съгласувания метод-за изпитване за течове
Това бяха изискванията на проекта. Окончателните критерии за приемане трябваше да бъдат определени според чертежите на клиента, продуктовия стандарт и процедурата за изпитване.
Защо беше избрано заваряване на шевове за корпуса на основния резервоар?
Горната и долната обвивка изискват непрекъсната връзка. Индивидуалните точкови заварки не могат да осигурят същия непрекъснат път на запечатване около тялото на резервоара.
Машината за заваряване на шевове използва колела с въртящи се електроди за прилагане на ток и натиск по протежение на съединението. Правилното припокриване на заваръчните зъбци създава непрекъснат шев.
За резервоарите за гориво на мотоциклети процесът трябва да балансира четири фактора:
| Процесен фактор | Ако е недостатъчно | Ако е прекомерно или нестабилно |
| Заваръчен ток | Непълно сливане или слабо образуване на шевове | Прегряване, повреда на повърхността или изгаряне- |
| Електродно налягане | Лош електрически контакт и неправилни заварки | Дълбоко вдлъбнатина или локална деформация |
| Скорост на заваряване | Прекомерна топлина на отделни позиции | Недостатъчна топлина и прекъсване на заваряването |
| Последователност на задържане и охлаждане | Движение на ставата преди стабилизиране | Ненужно удължаване на цикъла или прекомерно притискане |
Тези стойности не могат да бъдат избрани само от общ машинен каталог. Те трябва да бъдат разработени с помощта на действителния материал, дебелина, профил на корпуса и необходимия стандарт за уплътняване.
Персонализирано решение за заваряване на Haifei
1. Изпитвания за заваряване с различни проби от резервоари за гориво
Haifei проведе изпитания за заваряване на резервоари за гориво на мотоциклети с различен капацитет, извити профили и дебелини на листа.
Опитите бяха използвани за оценка на:
- Диапазон-на заваръчен ток
- Електродно налягане
- Скорост на заваряване
- Енергизиращо време
- Последователност на задържане и охлаждане
- Състояние на контакт с корпуса
- Видимо топлинно влияние
- Непрекъснатост на заваръчния шев
- Изисквания за поддръжка на приспособление
Целта беше да се установи работещ процесен прозорец преди финализиране на оборудването и инструменталната екипировка.
2. Система за контролирано заваряване на шевове
Избраното заваръчно оборудване осигурява координиран контрол на заваръчната енергия, налягането на електрода и движението на детайла.
Стабилното управление е особено важно за тънка обвивка на резервоара за гориво, тъй като промените в един параметър влияят на останалите. Например, увеличаването на скоростта на заваряване без регулиране на тока може да намали входящата топлина във връзката. Увеличаването на тока без контролиране на скоростта може да увеличи деформацията.
Следователно крайната програма за заваряване се установява като пълен набор от параметри, а не като изолирана стойност на тока.
3. Профил-Съответстващо приспособление за позициониране
Haifei проектира специално приспособление според профила на резервоара за гориво.
Приспособлението установява повтарящи се точки за локализиране на горната и долната черупки и поддържа извитите повърхности по време на заваряване. Той също така помага за поддържане на контакта на ставите и разпределя силата на затягане около тялото на резервоара.
Дизайнът на приспособлението взема предвид:
- Форма и капацитет на резервоара за гориво
- Местоположение на периферния шев
- Горни и долни препратки към обвивката
- Междинно съединение и припокриване
- Зони, чувствителни на натиск при затягане
- Посока на товарене и разтоварване
- Изисквания за смяна на продукта
Когато са включени множество модели резервоари, могат да бъдат оценени сменяеми или бързо{0}}сменяеми компоненти на приспособленията.
4. Автоматично позициониране и непрекъснато заваряване
След като резервоарът е зареден и позициониран, приспособлението държи корпусите спрямо дефинираните препратки.
След това машината следва определената последователност на заваряване. Контролираното движение помага за намаляване на вариациите, причинени от ръчно насочване, и поддържа скоростта на заваряване координирана с тока и налягането на електрода.
Точното ниво на автоматизация може да се регулира според изискваната от клиента производителност, наличните оператори и броя на моделите на продукта.
5. Програмируеми настройки на процеса
Програмите за заваряване могат да се съхраняват за различни спецификации на резервоара за гориво.
Това позволява одобрените набори от параметри да бъдат извиквани при смяна на модели или повтаряне на поръчка. Контролът на достъпа и записът-на производствени данни също могат да бъдат оценени, когато клиентът изисква проследимост на процеса.
Съхранените рецепти намаляват многократните ръчни настройки, но операторът все пак трябва да избере правилната програма и приспособление за заредения продукт.
Как решението се справи с първоначалните проблеми?
|
Първоначален производствен проблем |
Конфигурация на Хайфей |
Практическа функция |
| Неравномерно позициониране на горната и долната черупки | Профил-съответстващо приспособление за локализиране | Установява повтарящи се справки за зареждане |
| Променлива междина на ставата | Специална затягаща и носеща конструкция | Поддържа по-близък и по-постоянен контакт с черупката |
| Прекомерна топлинна деформация | Координиран контрол на тока, налягането и скоростта | Ограничава ненужното натрупване на топлина |
| Прекъснат или неравен шев | Контролирано непрекъснато движение при заваряване | Поддържа повтарящ се път на заваряване |
| Зависимост от ръчно насочване | Автоматизирана последователност на заваряване | Намалява вариациите в-движението, свързани с оператора |
| Повтаряща се настройка по време на промени в модела | Съхранени програми за заваряване | Позволява извикване на одобрени настройки |
| Липса на производствени записи | Допълнителни функции за съхранение на данни и проследяване | Поддържа преглед на процеси и управление на производството |
Действителното ниво на подобрение трябва да бъде проверено спрямо критериите за приемане на клиента. Не трябва да се прилага общ процент към всяка конструкция на резервоара за гориво.
Кои процеси на заваряване се използват за цял резервоар за гориво на мотоциклет?
Не всяка част от резервоар за гориво на мотоциклет трябва да се заварява по един и същ процес.
Площ на резервоара за гориво |
Типичен процес |
Основна цел |
| Горни и долни основни черупки | Заваряване на шевове | Оформете непрекъсната запечатана фуга |
| Монтажни скоби | Точково електросъпротивително заваряване | Прикрепете структурните компоненти ефективно |
| Арматурни части | Точково или проекционно заваряване | Осигурете местна структурна подкрепа |
| Пълнежна връзка или неправилни позиции | MIG заваряване или друг оценен процес | Фуги за достигане, които не са подходящи за електродни колела |
| Завършен резервоар | Тестване на течове | Проверете ефективността на запечатване след заваряване |
Действителната комбинация от процеси зависи от достъпа до фугата, материала, дебелината и дизайна на продукта.
Заваръчна машина или пълна производствена линия?
Изберете обхвата според текущото състояние на вашата фабрика.
Изберете решение за заваряване на резервоар за гориво, ако:
Вече има оборудване за щамповане
Горната и долната черупки вече са оформени
Настоящият проблем е главно качеството на заваряване или производителността
Само заваръчното приспособление и машината трябва да бъдат надстроени
Съществуващите процеси на полиране, нанасяне на покритие и тестване могат да останат в употреба
Изберете пълна производствена линия за резервоар за гориво, ако:
Създава се ново съоръжение за производство на резервоари за гориво
Изисква се също оборудване за заготовки и хидравлично формоване
Трябва да се интегрират множество процеси на заваряване
Трябва да се планира полиране, покритие и изпитване за течове
Клиентът се нуждае от помощ с пълния фабричен процес
Haifei може да достави отделна машина за заваряване на шевове на резервоар за гориво или да оцени по-голям проект-за производствена линия.

Защо да работите с Haifei по проект за заваряване на резервоар за гориво?
Оценка на процеса преди финализиране на машината
Изборът на машина се основава на чертежи, проби и изпитания за заваряване, а не само на името на резервоара за гориво.
01
Оборудване и приспособления, разработени заедно
За извити тънко{0}}резервоари опората на приспособлението е част от процеса на заваряване. Следователно машината и приспособлението се оценяват като една система.
02
Конфигурация, базирана на действителното производство
Нивото на автоматизация се избира според производителността, продуктовото разнообразие, участието на оператора и наличното фабрично пространство.
03
Тестване на проби преди{0}}доставката
Съгласуваните проби могат да се използват за разработване на процеси и предварително-приемане преди изпращане.
04
Поддръжка за отделни машини и производствени линии
Клиентите могат да започнат с проект за-машина за заваряване или да поискат по-широко решение, обхващащо формоване, заваряване, довършване, проверка и сглобяване.
05
ЧЗВ

01. Кой е най-добрият метод за заваряване на резервоар за гориво на мотоциклет?
02. Може ли една машина да заварява различни модели резервоари за гориво на мотоциклети?
03.Как Haifei намалява деформацията на резервоара за гориво по време на заваряване?
04. Може ли само заваряването на шевове да гарантира, че резервоарът за гориво няма да протече?
05. Може ли Haifei да тества нашите проби от резервоари за гориво, преди да поръчаме?
06. Може ли Haifei да осигури пълната производствена линия за резервоари за гориво?