


HAIFEI разработи тази ултразвукова машина за заваряване на кабелни снопове за свързване на два калайдисани медни проводника без спойка или добавъчен метал.
Проектът съчетава контролиран процес на ултразвуково заваряване, специализиран инструмент-за позициониране на проводник и съхранени рецепти за заваряване. Той е проектиран да намали прекомерното внасяне на топлина, непълното свързване на проводниците, твърдостта на ставите и увреждането на изолацията в близост до заварената зона.
Обсъдете вашето приложение за калайдисана тел
Оборудването, използвано в този проект
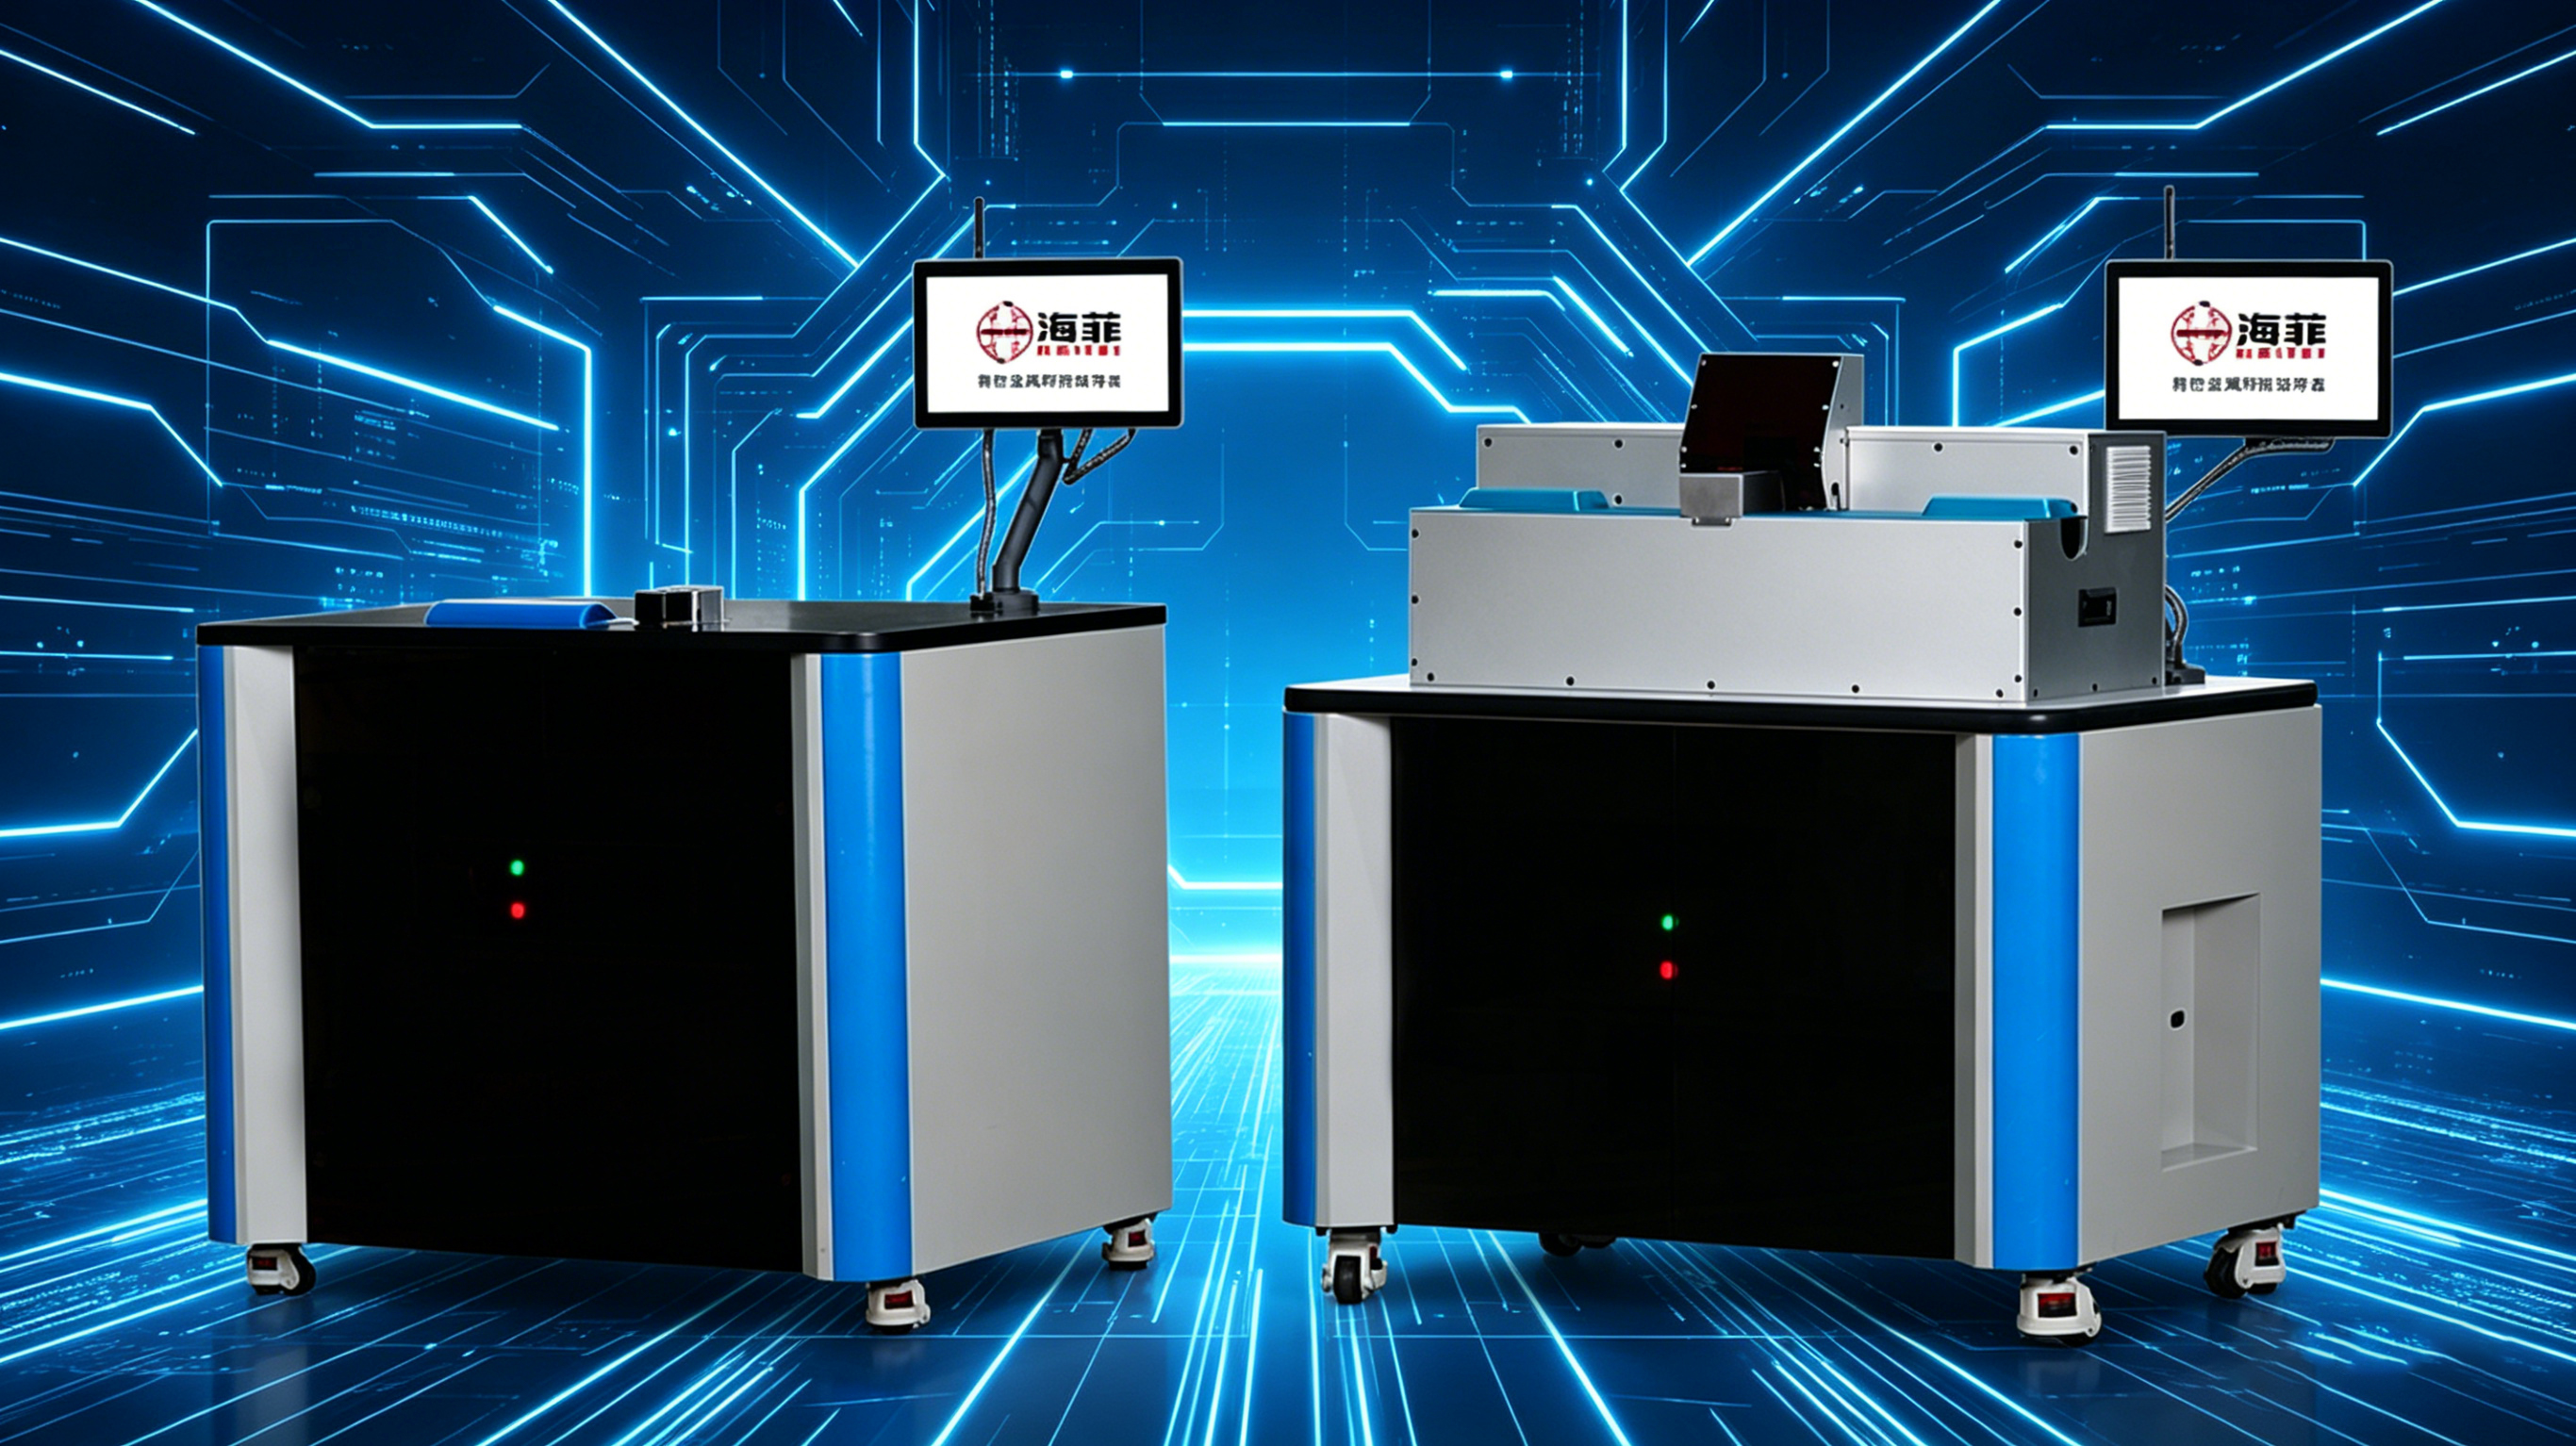
Оборудването, разработено за това приложение, е специална ултразвукова машина за заваряване на кабелни снопове.
Ултразвуковото заваряване на метал прилага високо{0}}честотни механични вибрации, докато проводниците се държат под контролирано затягащо налягане. Интерфейсът между проводниците се почиства и консолидира чрез механично действие, създавайки връзка в твърдо- състояние под общата температура на топене на проводника.
Тъй като процесът не зависи от топенето на спойка, той може да намали широката зона,-засегната от топлина, свързана с някои конвенционални методи за свързване. Въпреки това поведението на калаеното покритие, медните нишки и изолацията все още трябва да бъде потвърдено с действителната спецификация на проводника на клиента.
| Елемент на проекта | Информация за случая |
| Заготовка | Два снопа от калайдисана медна жица |
| Процес на заваряване | Ултразвуково заваряване на метали |
| Основно оборудване | Ултразвукова машина за заваряване на кабели |
| Инструментална екипировка | Специален инструмент за позициониране и затягане на проводници |
| Основни цели | По-ниска топлинна мощност, компактна връзка и стабилна електрическа връзка |
| Продуктова съвместимост | Множество съвместими размери тел чрез проверени инструменти и рецепти |
| Метод за валидиране | Заваряване на проби и непрекъснати производствени изпитания |
История на клиента
Клиентът произвежда снопове от калайдисана медна тел, електрически свързващи проводници и проводници за оборудване за домакински електрически продукти и промишлено контролно оборудване.
Неговите продукти изискват както електрическа непрекъснатост, така и механична гъвкавост. Заварената връзка трябва да държи жилата на проводника заедно, без да създава прекалено твърда връзка или да повреди изолацията близо до позицията на заваряване.
Клиентът се обърна към HAIFEI, тъй като предишният процес на свързване не можа да балансира последователно контрола на топлината, консолидацията на проводниците и повторяемостта на производството.
Проблеми с предишния процес на присъединяване
Топлината засягаше калаеното покритие и медните нишки
Процес с прекомерна локализирана топлина може да повреди или измести калаеното покритие, да изложи медта отдолу и да увеличи риска от окисляване или обезцветяване.
Високата топлина може също да отслаби фините медни нишки или да създаде втвърден участък около връзката. Това намалява очакваната гъвкавост от кабелния сноп и може да повлияе на производителността по време на огъване или сглобяване.
01
Двата проводника не винаги са били напълно консолидирани
Калайдисаният кабелен сноп се състои от множество фини нишки, а не от един твърд проводник. Ако енергията, налягането или позиционирането са нестабилни, вътре в ставата може да останат празнини.
Непълната консолидация може да доведе до слаби съединения, нестабилен електрически контакт или очевидни заварки, които не отговарят на изискваните механични характеристики.
02
Външният вид на ставите беше труден за контролиране
Окисляването, почерняването и остатъците от процеса бяха опасения за клиента. Тези условия повлияха на външния вид и можеха да затруднят преценката дали връзката е била направена правилно.
03
Изолацията наблизо може да бъде повредена
Позицията на заваряване често е близо до изолацията на проводника. Широка или неконтролирана топлинно-засегната зона може да омекне, деформира или изгори изолацията.
Следователно дължината на оголване, позицията на проводника и разстоянието между заваръчния шев и изолацията трябваше да се разглеждат като част от процеса на заваряване.
04
Записите за смяна на продукта и процеси бяха ограничени
Клиентът изготви повече от една спецификация на проводника. Ръчното регулиране на оборудването за всеки модел увеличи времето за настройка и затрудни възпроизвеждането на предварително одобрени параметри.
Новата система се нуждаеше от контролирана настройка на параметрите, съхранени рецепти за заваряване и производствени данни, които могат да бъдат проверени, когато е необходимо.
05
Какво е необходимо на клиента?
Клиентът определи няколко практически изисквания към проекта:
- Свържете два снопа от калайдисани медни проводници, като използвате процес на ниско{0}}нагряване в твърдо-състояние
- Намалете увреждането на медните нишки и прекомерното втвърдяване на фугите
- Създайте компактна връзка с по-малко вътрешни празнини
- Поддържайте стабилни механични и електрически характеристики
- Ограничете окисляването, почерняването и видимите остатъци
- Защитете изолацията в близост до зоната на заваряване
- Поддържайте съвместими размери на телта чрез промени в инструментите и рецептите
- Съхранявайте настройките за заваряване за повторно производство
- Осигурете основа за проследимост на производството и качеството
Материалите на жицата на клиента, напречните{0}}сечения и разположението на съединенията бяха оценени преди да бъде избрана окончателната конфигурация на машината.
Решението за ултразвуково заваряване на HAIFEI
Примерно заваряване с калайдисани телове на клиента
HAIFEI проведе изпитания за заваряване, използвайки представителни проби от калайдисана тел, доставени за проекта.
Бяха сравнени различни настройки на заваряване, за да се определи как ултразвуковата амплитуда, заваръчната енергия, налягането и времето за заваряване влияят върху консолидацията на проводника, състоянието на нишката и външния вид на съединението.
Този етап на тестване беше необходим, тъй като калайдисаните проводници с различно напречно-сечение на проводника, структури на нишки и условия на покритие не използват непременно един и същ процесен прозорец.
Твърдо{0}}ултразвуково съединяване
Избраният процес на ултразвуково заваряване съединява проводниците чрез механични вибрации и натиск, вместо разтопяване на спойка между проводниците.
Това помага за ограничаване на обемното внасяне на топлина и намалява риска от широки термични щети, свързани с процесите,-базирани на топене. Завършената връзка може да запази повече от оригиналната гъвкавост на проводника, когато дизайнът на съединението и параметрите са правилно съгласувани.
Ултразвуковата вибрация все още може да наруши или измести част от калаеното покритие на заваръчната повърхност. Поради тази причина състоянието на покритието, откритата мед, изискванията за корозия и електрическите характеристики трябва да бъдат проверени по време на валидирането на пробата.
Специализирани инструменти за позициониране на два-проводника
Беше проектирано специално заваръчно приспособление около двата калайдисани кабелни снопа.
Инструментът помага:
- Позиционирайте проводниците последователно
- Контролирайте зоната на припокриване или снаждане
- Предотвратете отделните кичури от разпространение
- Поддържайте проводниците по време на затягане
- Спазвайте необходимото разстояние от изолацията
- Подобрете повторяемостта между циклите на заваряване
Сменяемите инструменти могат да бъдат оценени, когато няколко съвместими размера на телта трябва да бъдат произведени на една и съща машина.
Рецепти за контролирано заваряване
Одобрените настройки за заваряване могат да се съхраняват като продуктови рецепти. Операторите могат да изберат съответната рецепта по време на смяна на продукта, вместо да възстановяват ръчно цялата настройка на процеса.
В зависимост от крайната конфигурация, записаните елементи може да включват:
- Номер на продукт или рецепта
- Време или енергия за заваряване
- Ултразвукова амплитуда
- Натиск при затягане или заваряване
- Брой заварки
- Информация за аларма
- Производствен резултат
Наличните функции за запис и комуникация трябва да бъдат потвърдени по време на спецификацията на проекта.
Какво беше проверено преди доставката?
Оборудването беше подложено на тестове преди доставката и непрекъснати производствени изпитания с използване на представителни детайли.
Случаят потвърждава, че стабилността на производството е оценена, но не публикува числени резултати от цикъла-време,-сила на издърпване или електрическо-съпротивление. Следователно тези стойности трябва да бъдат определени в спецификацията за приемане на клиента.
Препоръчителните проверки за ултразвуково заваряване на калайдисана тел включват:
| Елемент за проверка | Цел |
| Визуална проверка | Проверява отделяне на нишки, пукнатини, повърхностни повреди и обезцветяване |
| Ширина и дебелина на заваръчния шев | Потвърждава съответствието на размерите |
| Тестване-на сила на издърпване | Оценява механичната якост на снаждането |
| Електрическо съпротивление | Проверява електрическите характеристики на връзката |
| Инспекция-на напречно сечение | Проверява вътрешната консолидация на нишката и оставащите кухини |
| Тест за огъване или огъване | Оценява гъвкавостта в близост до заварената зона, когато е необходимо |
| Проверка на изолацията | Проверява за повреда от топлина, налягане или инструменти |
| Повторен{0}}пробен цикъл | Потвърждава стабилността на процеса при непрекъснато производство |
Методът на изпитване, честотата на вземане на проби и границите на приемане трябва да бъдат договорени преди окончателното приемане на оборудването.
ЧЗВ
В: Какво е ултразвуково заваряване с калайдисана тел?
О: Ултразвуковото заваряване на калайдисана тел е-процес в твърдо състояние, който използва високо{1}}честотни механични вибрации и натиск за свързване на усукани медни проводници. Не изисква спойка или добавъчен метал.
В: Ултразвуковото заваряване стопява ли калаеното покритие?
О: Процесът работи под общата температура на топене на проводника, но ултразвуковата вибрация може да наруши или измести калаеното покритие на повърхността на съединението. Състоянието на покритието и електрическите характеристики трябва да се проверят с помощта на действителни клиентски проби.
В: Необходима ли е спойка за връзката?
О: Не. Ултразвуковото заваряване на тел образува връзката директно между проводниците без спойка, припой или друг добавъчен метал.
В: Могат ли два различни размера тел да бъдат заварени заедно?
О: Потенциално, да. Осъществимостта зависи от разликата в напречните-разрези, структурата на нишките, разположението на съединенията и наличните инструменти. Преди комбинацията да бъде одобрена, е необходимо заваряване на проби.
В: Може ли една и съща машина да заварява няколко спецификации на тел?
О: Една машина може да поддържа няколко съвместими спецификации на тел чрез сменяеми инструменти и съхранени рецепти. Общият диапазон на размера трябва да остане в рамките на капацитета на заваръчната система и сонотрода.
Въпрос: Може ли тази машина да заварява консервирана тел към терминал?
О: Този случай се фокусира върху свързването на два снопа от консервирани проводници. Може също да е възможно заваряване на проводник-към-клема, но това изисква отделен преглед на материала на клемата, покритието, дебелината, достъпа на фугата и изискванията за здравина.